
این مطلب خلاصه سمینار درس «انجماد پیشرفته» در دانشکده فنی و مهندسی گلپایگان (کارشناسی ارشد شناسایی و انتخاب مواد مهندسی، پاییز ۱۴۰۱) است که به راهنمایی دکتر رضا امینی و دکتر عرفان عقیلی و توسط امین ربیعی و رضا ربانی نوشته شده است. موضوع آن مقایسه روشهای اصلاح و کنترل اندازه دانه در فرایند انجماد فلزات، با تمرکز ویژه بر آلیاژهای آلومینیوم است. متن کامل ۲۹ صفحهای را میتوانید از پیوند پایین همین صفحه دانلود کنید.
چرا کنترل اندازه دانه مهم است؟
پایه بحث رابطه هال–پچ است: استحکام تسلیم فلز با کاهش اندازه دانه افزایش مییابد. ساختار ریزدانه علاوه بر استحکام بیشتر، تغذیه بهتر قطعه هنگام انجماد، مقاومت بیشتر در برابر ترک گرم، جدایش کمتر عناصر و خواص یکنواختتر در سراسر قطعه را به همراه دارد. سمینار روشهای رسیدن به این ساختار را در چهار گروه مرور میکند.
۱. همزدن و ارتعاش مذاب
در همزدن مکانیکی، چند سازوکار برای ریز شدن دانه مطرح شده است: شکست برشی بازوهای دندریت در اثر جریان مذاب، نفوذ مذاب به مرز دانه پس از خم شدن بازوها، ذوب مجدد ریشه دندریت به دلیل غنی شدن موضعی مذاب و انحنای سطح، و «بارش کریستال» یعنی جدا شدن جوانههای تشکیلشده روی دیواره سرد قالب و پخش شدن آنها در مذاب.
ارتعاش مذاب در حین انجماد، طبق پژوهشهای بررسیشده، ساختار را ظریفتر میکند، تخلخل و جدایش میکروسکوپی را کاهش میدهد، زمان لازم برای عملیات حرارتی را کوتاهتر و مقاومت به خوردگی و خواص مکانیکی را بهتر میکند. دو سازوکار اصلی آن جوانهزنی ناشی از کاویتاسیون و خرد شدن کریستالهاست. ارتعاش میتواند به قالب، سطح مذاب یا کل مذاب اعمال شود. نکته مهم سمینار این است که برای آلیاژهای آلومینیومی که با افزودن جوانهزا بهخوبی ریزدانه میشوند، ارتعاش روش اول توصیه نمیشود.
۲. همزدن الکترومغناطیسی و فراصوت
همزنهای الکترومغناطیسی با نیروی لورنتز مذاب را بدون تماس به حرکت درمیآورند و رشد دانههای ستونی را محدود میکنند. این روش در ریختهگری مداوم فولاد با سه نوع همزن قالب (M-EMS)، میانی (S-EMS) و نهایی (F-EMS) به کار میرود و منطقه هممحور مرکز شمش را گسترش میدهد.
در عملیات فراصوت (اولتراسونیک) امواج با فرکانس بیش از حدود ۱۸ کیلوهرتز به مذاب اعمال میشود. تشکیل و فروپاشی حبابها (کاویتاسیون) فشارهای موضعی بسیار بالا ایجاد میکند و جوانههای انجماد فراوانی میسازد. در نمونه آلیاژ آلومینیوم–۴ درصد مس که در سمینار آمده، اعمال فراصوت به مدت ۱۰ ثانیه در دمای ۷۰۰ درجه، اندازه دانه را از حدود ۲۰۵ به ۱۵۰ میکرون کاهش داد. مقایسه ارتعاش مکانیکی (زیر ۲۰۰ هرتز) با فراصوت نیز در قالب جدول ارائه شده است.
۳. انجماد سریع
با افزایش سرعت سرد شدن، تعداد جوانهها بیشتر و دانهها ریزتر میشوند. سمینار سه روش را بررسی میکند: ریختهگری دو غلطکی که ریختهگری و نورد را در یک مرحله انجام میدهد و اثر فاصله غلطکها، دبی آب خنککننده و سرعت غلطک را بر ورق آلیاژ سری 7xxx نشان میدهد؛ اسپری رسوبی که در تولید سیلندر موتور خودرو کاربرد دارد؛ و شیب خنککننده ارتعاشی که در آن، طبق نتایج گزارششده برای A356، استحکام کششی و ازدیاد طول نسبت به ریختهگری تحت فشار به ترتیب حدود ۱۲ و ۲۱ درصد بهبود یافت.
۴. افزودنیهای ریزدانهساز و اصلاحکننده
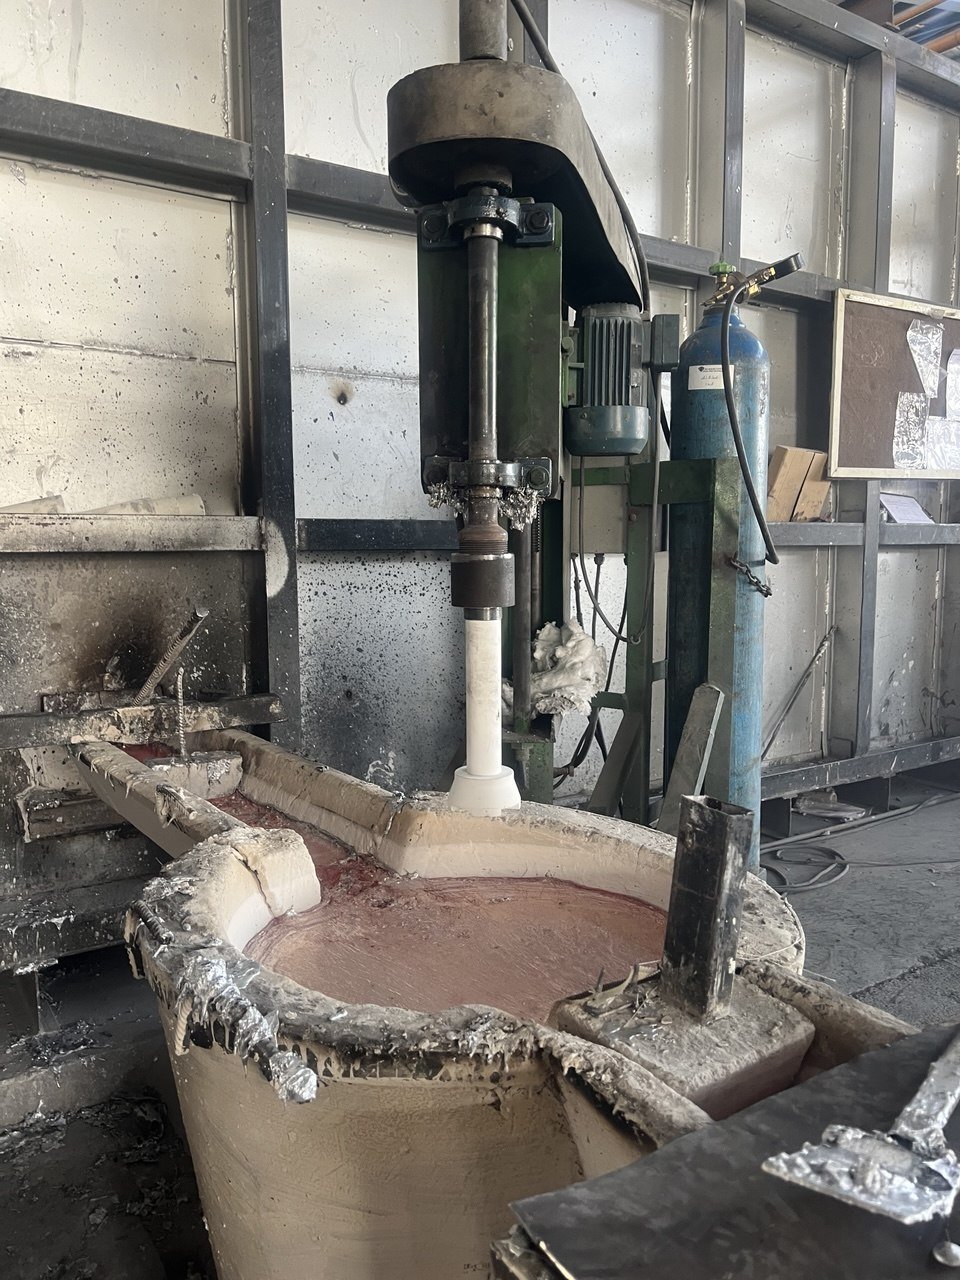
رایجترین روش صنعتی در ریختهگری آلومینیوم، افزودن آمیژانهای جوانهزا است. ذرات ریز و دیرگداز مانند TiB2، TiAl3 و TiC محل جوانهزنی ناهمگن فاز آلومینیوم را فراهم میکنند. سمینار نظریههای کاربید و بوراید، جوانهزنی دوپلکس (نشستن TiAl3 روی TiB2) و نظریه محلول را مرور میکند. در نمونه گزارششده، افزودن ۰٫۵ درصد آمیژان Al–3B–5Sr به A356 اندازه دندریتها را از حدود ۱۰۰۰ به ۳۰۰ میکرون رساند، سیلیسیم یوتکتیک را از سوزنی به فیبری تبدیل کرد، استحکام کششی را حدود ۲۶ درصد افزایش داد و ازدیاد طول را از ۲٫۳ به ۴٫۵ درصد رساند.
جمعبندی و کاربرد در ریختهگری
به گفته نویسندگان، سازوکار دقیق ریزدانهسازی هنوز به طور کامل روشن نیست و پایداری اثر ریزدانهسازها در عمل صنعتی یکی از چالشهاست. برای ریختهگران آلومینیوم، ترکیب شمش با ترکیب شیمیایی درست، مذاب تمیز و گاززداییشده، و ریزدانهساز و اصلاحکننده مناسب، سادهترین مسیر به ساختار ریزدانه و خواص بهتر است. برای آشنایی بیشتر، مقالههای تاثیر عناصر آلیاژی بر آلومینیوم و عیوب رایج ریختهگری آلومینیوم را بخوانید.