
اکستروژن فرایندی است که در آن بیلت آلومینیوم گرم با فشار زیاد از یک قالب عبور داده میشود تا پروفیلی با مقطع دلخواه تولید شود؛ مشابه بیرون آمدن خمیر دندان از تیوب. پروفیل در و پنجره، قابها، هیتسینکها و بسیاری از قطعات سازهای با این روش ساخته میشوند.
مراحل اکستروژن
- برش و پیشگرم بیلت: بیلت آلومینیوم به طول لازم بریده و تا دمای شکلدهی (معمولاً چند صد درجه، زیر نقطه ذوب) گرم میشود.
- پرس: بیلت داخل محفظه پرس قرار میگیرد و رام آن را از قالب عبور میدهد.
- سرد کردن (کوئنچ): پروفیل خروجی با هوا یا آب سرد میشود.
- کشش: پروفیل برای صاف شدن و رفع تنش کشیده میشود.
- برش و پیرسازی: پروفیلها بریده و در کوره پیرسازی (حالت T5 یا T6) قرار میگیرند.
آلیاژهای رایج
آلیاژهای سری 6xxx بهویژه 6063 و 6061 بیشترین سهم را در اکستروژن دارند. برای کاربردهای خاص از سریهای 1xxx، 3xxx، 5xxx و 7xxx هم استفاده میشود.
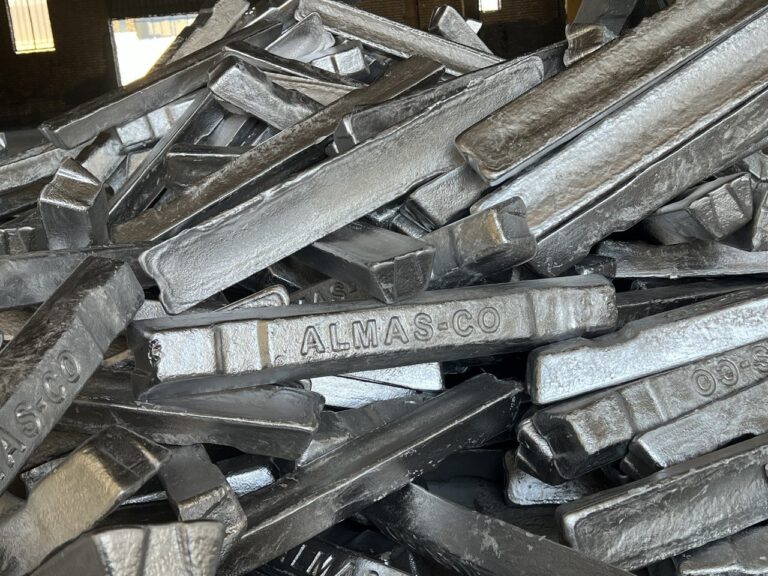
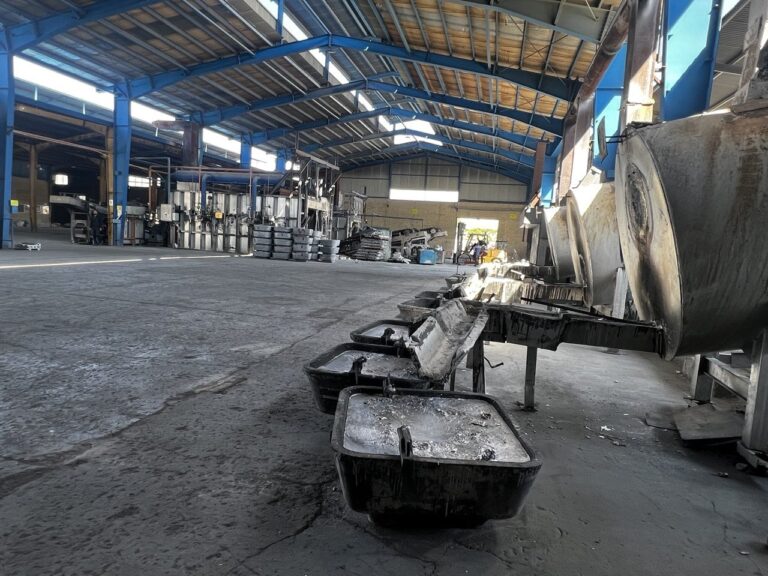
کیفیت بیلت، کیفیت پروفیل
ترکیب شیمیایی یکنواخت، ساختار ریزدانه، هیدروژن و آخال کم و همگنسازی درست بیلت، مستقیماً روی سرعت اکستروژن، کیفیت سطح و خواص پروفیل اثر دارد. پس از اکستروژن، بسیاری از پروفیلها آنودایز یا رنگ پودری میشوند.
اکستروژن مستقیم و غیرمستقیم
در اکستروژن مستقیم که رایجترین روش است، رام بیلت را به سمت قالب ثابت میراند و بیلت در طول محفظه حرکت میکند. اصطکاک بین بیلت و دیواره محفظه بخشی از نیروی پرس را مصرف میکند و گرمای اضافی ایجاد میکند. در اکستروژن غیرمستقیم، قالب روی رام توخالی قرار دارد و بیلت نسبت به محفظه حرکت نمیکند؛ در نتیجه اصطکاک و نیروی لازم کمتر است و دمای پروفیل یکنواختتر میماند. این روش برای آلیاژهای سختتر و کاربردهای خاص استفاده میشود.
انواع قالب اکستروژن
برای مقاطع توپر مانند تسمه، نبشی و میلگرد از قالبهای تخت ساده استفاده میشود. برای مقاطع توخالی مانند لوله و پروفیلهای قوطیشکل، قالبهای پلدار (پورتهول) به کار میروند: فلز در قالب به چند جریان تقسیم میشود و دوباره در محفظه جوش قالب به هم میپیوندد. کیفیت این خطوط جوش به تمیزی و دمای بیلت بستگی دارد؛ اکسید و آخال در بیلت میتواند در این خطوط ضعف ایجاد کند.
پارامترهای فرایند
- دمای بیلت: معمولاً حدود ۴۲۰ تا ۵۰۰ درجه سانتیگراد بسته به آلیاژ؛ دمای بالاتر فشار لازم را کم اما خطر عیوب سطحی را زیاد میکند.
- سرعت خروج پروفیل: 6063 میتواند با سرعت بالا اکسترود شود؛ آلیاژهای محکمتر سرعت کمتری دارند.
- نسبت اکستروژن: نسبت سطح مقطع بیلت به سطح مقطع پروفیل که روی خواص و انتخاب پرس اثر دارد.
- کوئنچ: برای رسیدن به خواص T6 در برخی آلیاژها، سرد کردن سریع با آب یا مه آب لازم است.
پرسشهای رایج درباره اکستروژن آلومینیوم
حداکثر طول پروفیل چقدر است؟
به طول میز خروجی پرس بستگی دارد؛ پروفیلها معمولاً بلند تولید و سپس به طولهای استاندارد (مثلاً ۶ متر) یا سفارشی بریده میشوند.
چرا روی پروفیل خط دیده میشود؟
خطوط قالب، آخال یا اکسید بیلت و دمای نامناسب از علل رایجاند. کیفیت بیلت و نگهداری درست قالب این عیوب را کاهش میدهد.
آیا سفارش پروفیل با مقطع اختصاصی ممکن است؟
بله؛ با ساخت قالب اختصاصی میتوان تقریباً هر مقطعی را تولید کرد. هزینه قالب در تیراژ تقسیم میشود.
چه آزمونهایی روی پروفیل اکسترودشده انجام میشود؟
کنترل ابعاد با گیج و کولیس، آزمون سختی (معمولاً وبستر یا برینل) برای اطمینان از پیرسازی درست، بازرسی ظاهری سطح و در صورت نیاز آزمون کشش روی نمونهها. برای پروفیلهایی که آنودایز یا رنگ میشوند، ضخامت و چسبندگی پوشش هم بررسی میشود. نتایج این آزمونها همراه شماره ذوب بیلت ثبت میشود تا ردیابی کیفیت از بیلت تا پروفیل نهایی ممکن باشد.