
بخش بزرگی از ضایعات ریختهگری آلومینیوم با شناخت علت عیوب و کنترل چند عامل ساده قابل پیشگیری است. در این مقاله رایجترین عیوب و راهحلهای آنها را مرور میکنیم.
۱. تخلخل گازی
حفرههای کروی و صاف که بیشتر از هیدروژن حلشده در مذاب ایجاد میشوند. آلومینیوم مذاب هیدروژن را از رطوبت هوا، ابزار و مواد شارژ جذب میکند و هنگام انجماد آن را پس میدهد. پیشگیری: گاززدایی مذاب، خشک بودن ابزار و مواد شارژ و پرهیز از دمای بیش از حد مذاب.
۲. مک انقباضی
حفرههای نامنظم در نقاط ضخیم قطعه که آخر از همه منجمد میشوند. پیشگیری: طراحی درست راهگاه و تغذیه، یکنواخت کردن ضخامت دیواره و استفاده از آلیاژ با دامنه انجماد مناسب.
۳. سردجوشی و نرسیدن مذاب
وقتی دو جبهه مذاب بهخوبی به هم جوش نمیخورند یا قالب کامل پر نمیشود. پیشگیری: دمای مناسب مذاب و قالب، سرعت تزریق کافی و آلیاژ با سیالیت بیشتر (مانند آلیاژهای پرسیلیسیم).
۴. ترک گرم
ترکهایی که در انتهای انجماد به دلیل تنشهای انقباضی ایجاد میشوند. آلیاژهای با دامنه انجماد طولانی حساسترند. پیشگیری: ریزدانهسازی با تیتانیوم–بور، اصلاح طراحی گوشهها و انتخاب آلیاژ مقاومتر.
۵. آخال و اکسید
ذرات اکسید و ناخالصیهای غیرفلزی که استحکام و کیفیت سطح را کاهش میدهند. پیشگیری: استفاده از شمش تمیز، فلاکسزنی، سربارهگیری دقیق، فیلتر سرامیکی و پرهیز از تلاطم مذاب.
نقش شمش در کاهش عیوب
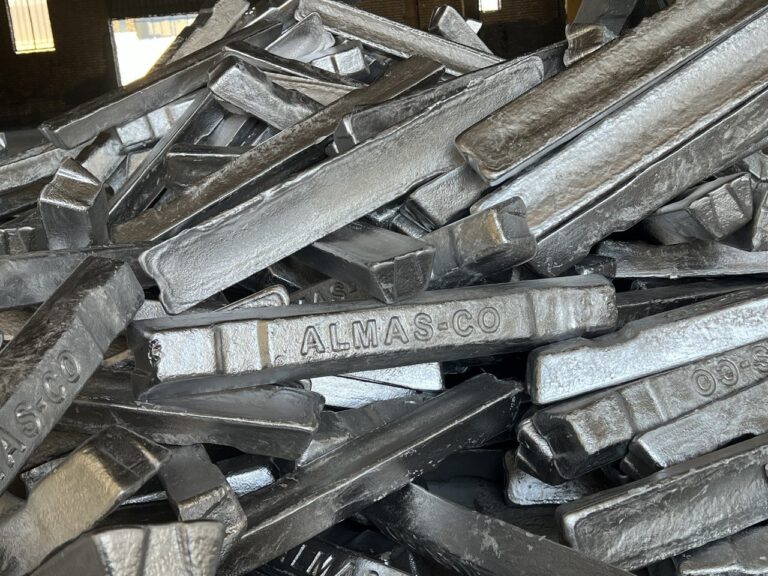
ترکیب شیمیایی یکنواخت، هیدروژن و آخال کم و سطح تمیز شمش، نقطه شروع یک ریختهگری سالم است. شمشهای آلیاژی الماس پس از کنترل آزمایشگاهی هر ذوب تولید میشوند.
جدول خلاصه عیوب، علت و راهحل
| عیب | علت اصلی | اقدام اصلاحی |
|---|---|---|
| تخلخل گازی | هیدروژن حلشده در مذاب | گاززدایی دوار، خشک کردن ابزار و شارژ |
| مک انقباضی | تغذیه ناکافی نقاط ضخیم | اصلاح راهگاه و تغذیه، مبرد موضعی |
| سردجوشی | دمای پایین مذاب یا قالب | افزایش دما و سرعت پر شدن قالب |
| ترک گرم | تنش انقباضی در انتهای انجماد | ریزدانهسازی، شعاع مناسب گوشهها |
| آخال اکسیدی | تلاطم مذاب و سربارهگیری ناقص | فلاکسزنی، فیلتر سرامیکی، راهگاه آرام |
چگونه علت عیب را پیدا کنیم؟
اولین قدم، تشخیص درست نوع حفره است. حفرههای گازی معمولاً کروی، صاف و براقاند و در سراسر قطعه یا نزدیک سطح پخش میشوند. حفرههای انقباضی نامنظم، دندریتی و زبرند و در نقاط ضخیم و آخرین محل انجماد دیده میشوند. برش قطعه معیوب، بررسی سطح شکست با ذرهبین و در صورت امکان رادیوگرافی، تصویر روشنی از نوع و محل عیب میدهد.
قدم بعدی ثبت دادههاست: دمای مذاب، زمان نگهداری در کوره، نتیجه آزمون شاخص چگالی، سهم برگشتی در شارژ و شرایط قالب برای هر بچ. مقایسه این دادهها بین قطعات سالم و معیوب، معمولاً علت را سریعتر از آزمون و خطا نشان میدهد.
پرسشهای رایج درباره عیوب ریختهگری آلومینیوم
آیا رطوبت هوا واقعاً روی تخلخل اثر دارد؟
بله. در روزهای مرطوب مقدار هیدروژن جذبشده در مذاب بیشتر میشود و بسیاری از ریختهگرها افزایش تخلخل را در فصلهای مرطوب تجربه میکنند. گاززدایی منظم و پیشگرم کردن شمش و ابزار این اثر را کنترل میکند.
آیا استفاده زیاد از برگشتی کارگاه مشکلساز است؟
برگشتیها اکسید و آلودگی بیشتری از شمش نو دارند و با هر بار ذوب، آهن مذاب هم کمی بالا میرود. سهم برگشتی باید ثابت و محدود باشد و برگشتیها پیش از ذوب تمیز و خشک شوند.
بهترین راه پیشگیری از ترک گرم چیست؟
ترکیبی از ریزدانهسازی، طراحی بدون گوشه تیز و تغییر ضخامت ناگهانی، و انتخاب آلیاژی با دامنه انجماد کوتاهتر. در آلیاژهای پرسیلیسیم این عیب کمتر دیده میشود.
کدام آزمون ساده کیفیت مذاب را نشان میدهد؟
آزمون انجماد تحت فشار کم و محاسبه شاخص چگالی، روشی سریع و کمهزینه برای سنجش گاز مذاب پیش از ریختهگری است.